NINA™ • 423004および423003シリーズ


 ランピング加工:ブランク
 溝加工:スクエアエンド
 Corner Style: Corner Chamfer
 側面加工/ショルダー加工:スクエアエンド
 ねじれ角: 38°
 工具寸法:フルートの構造: 4
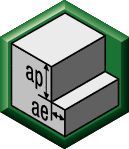 | 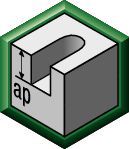 | 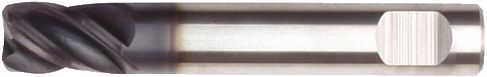 | ||||||||||||
| 側面加工(A)および溝加工(B) | K30F-DCHP | |||||||||||||
| AlTiN | 側面加工(A)の1刃あたりの推奨送り量(fz = mm/th)。 溝加工(B)の場合は、fzを20%下げた値。 | |||||||||||||
| A | B | 切削速度 | エンドミル径 | |||||||||||
| 被削材 グループ | ap | ae | ap | 最小 | – | 最大 | mm | 4,0 | 5,0 | 6,0 | 8,0 | 10,0 | 12,0 | |
| P | 0 | 1 x D | 0,5 x D | 1 x D | 150 | – | 200 | fz | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 |
| 1 | 1 x D | 0,5 x D | 1 x D | 150 | – | 200 | fz | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 | |
| 2 | 1 x D | 0,5 x D | 1 x D | 140 | – | 190 | fz | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 | |
| 3 | 1 x D | 0,5 x D | 1 x D | 120 | – | 160 | fz | 0,023 | 0,030 | 0,036 | 0,050 | 0,061 | 0,070 | |
| 4 | 1 x D | 0,5 x D | 1 x D | 90 | – | 150 | fz | 0,021 | 0,027 | 0,033 | 0,045 | 0,054 | 0,062 | |
| M | 1 | 1 x D | 0,5 x D | 1 x D | 90 | – | 115 | fz | 0,023 | 0,030 | 0,036 | 0,050 | 0,061 | 0,070 |
| 2 | 1 x D | 0,5 x D | 1 x D | 60 | – | 80 | fz | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,056 | |
| K | 1 | 1 x D | 0,5 x D | 1 x D | 120 | – | 150 | fz | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 |
| 2 | 1 x D | 0,5 x D | 1 x D | 110 | – | 140 | fz | 0,023 | 0,030 | 0,036 | 0,050 | 0,061 | 0,070 | |
| 3 | 1 x D | 0,5 x D | 1 x D | 110 | – | 130 | fz | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,056 | |
| N | 1 | 1 x D | 0,5 x D | 1 x D | 500 | – | 2000 | fz | 0,040 | 0,050 | 0,060 | 0,080 | 0,100 | 0,120 |
| 2 | 1 x D | 0,5 x D | 1 x D | 500 | – | 1500 | fz | 0,036 | 0,045 | 0,054 | 0,072 | 0,090 | 0,108 | |
| 3 | 1 x D | 0,5 x D | 1 x D | 250 | – | 1000 | fz | 0,036 | 0,045 | 0,054 | 0,072 | 0,090 | 0,108 | |
| 被削材 グループ | | | | |||||||||||
| 側面加工(A)および溝加工(B) | K30F-DCHP | 側面加工(A)の1刃あたりの推奨送り量(fz = mm/th)。 溝加工(B)の場合は、fzを20%下げた値。 | ||||||||||||
| AlTiN | ||||||||||||||
| A | B | 切削速度 | エンドミル径 | |||||||||||
| ap | ae | ap | 最小 | – | 最大 | mm | 4.0 | 5.0 | 6.0 | 8.0 | 10.0 | 12.0 | ||
| P | 0 | 1 x D | 0.5 x D | 1 x D | 150 | – | 200 | fz | 0.028 | 0.036 | 0.044 | 0.060 | 0.072 | 0.083 |
| 1 | 1 x D | 0.5 x D | 1 x D | 150 | – | 200 | fz | 0.028 | 0.036 | 0.044 | 0.060 | 0.072 | 0.083 | |
| 2 | 1 x D | 0.5 x D | 1 x D | 140 | – | 190 | fz | 0.028 | 0.036 | 0.044 | 0.060 | 0.072 | 0.083 | |
| 3 | 1 x D | 0.5 x D | 1 x D | 120 | – | 160 | fz | 0.023 | 0.030 | 0.036 | 0.050 | 0.061 | 0.070 | |
| 4 | 1 x D | 0.5 x D | 1 x D | 90 | – | 150 | fz | 0.021 | 0.027 | 0.033 | 0.045 | 0.054 | 0.062 | |
| M | 1 | 1 x D | 0.5 x D | 1 x D | 90 | – | 115 | fz | 0.023 | 0.030 | 0.036 | 0.050 | 0.061 | 0.070 |
| 2 | 1 x D | 0.5 x D | 1 x D | 60 | – | 80 | fz | 0.019 | 0.024 | 0.029 | 0.040 | 0.048 | 0.056 | |
| K | 1 | 1 x D | 0.5 x D | 1 x D | 120 | – | 150 | fz | 0.028 | 0.036 | 0.044 | 0.060 | 0.072 | 0.083 |
| 2 | 1 x D | 0.5 x D | 1 x D | 110 | – | 140 | fz | 0.023 | 0.030 | 0.036 | 0.050 | 0.061 | 0.070 | |
| 3 | 1 x D | 0.5 x D | 1 x D | 110 | – | 130 | fz | 0.019 | 0.024 | 0.029 | 0.040 | 0.048 | 0.056 | |
| N | 1 | 1 x D | 0.5 x D | 1 x D | 500 | – | 2000 | fz | 0.040 | 0.050 | 0.060 | 0.080 | 0.100 | 0.120 |
| 2 | 1 x D | 0.5 x D | 1 x D | 500 | – | 1500 | fz | 0.036 | 0.045 | 0.054 | 0.072 | 0.090 | 0.108 | |
| 3 | 1 x D | 0.5 x D | 1 x D | 250 | – | 1000 | fz | 0.036 | 0.045 | 0.054 | 0.072 | 0.090 | 0.108 | |
ISO製品型番
ANSI製品型番
to find similar products.Please select a file to download
Models
. Please enter the desired qty for the material(s) you want to include in your promotion or Proceed Without Promotion and only your base materials will be added to the cart.
Minimum quantity should be
| SAP Material Number | ISO製品型番 | 材種 |
|---|
You are about to leave the Solution building process.
Are you sure you want to leave?