定価
/個
割引
価格
/個
販売包装単位 0最小包装サイズに合わせて調整されています。
最小数量: 0包装サイズ要件に合わせて調整されています。
在庫ありこの製品は既に廃盤になっております長納期品


 ランピング加工:ブランク
 溝加工:スクエアエンド
 コーナーのタイプ:スクエアエンド
 側面加工/ショルダー加工:スクエアエンド
 38504
 38570
Downloaded file will be available after import in the {{cadTool}} tool library.
 ランピング加工:ブランク溝加工:スクエアエンドコーナーのタイプ:スクエアエンド側面加工/ショルダー加工:スクエアエンド3850438570
送りと速度を計算するソリューションを作成する
ソリューションを作成したら、送りと速度アイコンを選択するだけで、システムが推奨事項を提供します。マシンと仕様を追加して情報をカスタマイズしたり、スライダーを使用して調整することもできます。
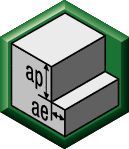 | 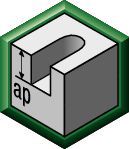 |  | |||||||||||||||||||
| For Side Milling (A) and Slotting (B) | ノンコート | TiCN | 側面加工 (A) の1刃あたりの推奨送り量 (IPT = インチ/th) 。 溝加工 (B) の場合は、IPTを20%下げた値。 | ||||||||||||||||||
| A | B | 切削速度 | 切削速度 | エンドミル径 | |||||||||||||||||
| frac. | 1/8 | 3/16 | 1/4 | 5/16 | 3/8 | 7/16 | 1/2 | 5/8 | 3/4 | 1 | |||||||||||
| 被削材 グループ | ap | ae | ap | 最小 | 最大 | 最小 | 最大 | dec. | .125 | .188 | .250 | .313 | .375 | .438 | .500 | .625 | .750 | 1.000 | |||
| N | 1 | 1 x D | 0.5 x D | 0.75 x D | 1600 | – | 6500 | 1600 | – | 6500 | IPT | .0011 | .0017 | .0023 | .0028 | .0034 | .0039 | .0055 | .0065 | .0080 | .0095 |
| 2 | 1 x D | 0.5 x D | 0.75 x D | 1600 | – | 4500 | 1600 | – | 4500 | IPT | .0010 | .0015 | .0020 | .0025 | .0030 | .0035 | .0050 | .0060 | .0070 | .0090 | |
| 被削材 グループ | | | | ||||||||||||||
| 側面加工(A)および溝加工(B) | ノンコート | 側面加工 (A) の1刃あたりの推奨送り量 (IPT = インチ/th) 。 溝加工 (B) の場合は、IPTを20%下げた値。 | |||||||||||||||
| 切削速度 | エンドミル径 | ||||||||||||||||
| frac. | 1/8 | 3/16 | 1/4 | 5/16 | 3/8 | 1/2 | 5/8 | 3/4 | 1 | ||||||||
| ap | ae | ap | 最小 | 最大 | dec. | 0.125 | 0.188 | 0.250 | 0.313 | 0.375 | 0.500 | 0.625 | 0.750 | 1.000 | |||
| N | 1 | 1 x D | 0.5 x D | 0.75 x D | 1600 | – | 6500 | Fz | 0.0011 | 0.0017 | 0.0023 | 0.0028 | 0.0034 | 0.0055 | 0.0065 | 0.0080 | 0.0095 |
| 2 | 1 x D | 0.5 x D | 0.75 x D | 1600 | – | 4500 | Fz | 0.0010 | 0.0015 | 0.0020 | 0.0025 | 0.0030 | 0.0050 | 0.0060 | 0.0070 | 0.0090 | |
| – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | |
| – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | |
| – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | |
I have read and accepted the Terms & Conditions of use
ISO製品型番
ANSI製品型番
to find similar products.Please select a file to download
Models
. Please enter the desired qty for the material(s) you want to include in your promotion or Proceed Without Promotion and only your base materials will be added to the cart.
Minimum quantity should be
| SAP Material Number | ISO製品型番 | 材種 |
|---|
You are about to leave the Solution building process.
Are you sure you want to leave?