Produkt podobný k:
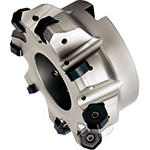
M1200 • 45° • Shell Mills • Inch
45° • Shell Mills • Inch
Objednací číslo3650540
ISO katalogové IDM1200D300Z05S100HN09ASI katalogové IDM1200D300Z05S100HN09
M1200 - 45° - Shell Mills - Inch 3650540 - WIDIA
Ceník
$776.09/každý
Sleva
Vaše cena
/každý
SklademTato položka již není k dispoziciDelší dodací lhůta
Skupina Cen Materiálů
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
- P Steel
- M Stainless Steel
- K Cast Iron
- N Non-Ferrous
- S High-Temp Alloys
- H Hardened Materials
- .caption
Face Milling
Milling - Through Coolant
Milling - Side and Face
Sending to {{cadTool}} in progress...
Downloaded file will be available after import in the {{cadTool}} tool library.
- Přehled
- Řezné podmínky
- Stahování
- Kompatibilní díly strana stroje
- Kompatibilní díly strana obrobku
- Náhradní díly
MetrickéPalcové
| Objednací číslo | 3650540 |
| ISO katalogové ID | M1200D300Z05S100HN09 |
| ASI katalogové ID | M1200D300Z05S100HN09 |
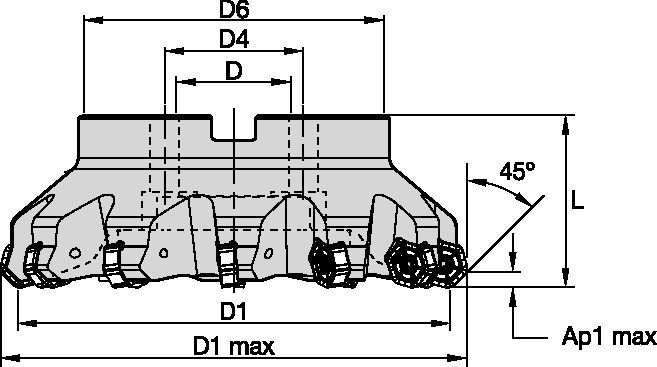
| [D1] Effective Cutting Diameter | 76.2 mm |
| [D1] Effective Cutting Diameter | 3 in |
| [D1MAX] Maximum Cutting Diameter | 87.2 mm |
| [D1MAX] Maximum Cutting Diameter | 3.433 in |
| [D] Adapter / Shank / Bore Diameter | 25.4 mm |
| [D] Adapter / Shank / Bore Diameter | 1 in |
| [D6] Hub Diameter | 55.601 mm |
| [D6] Hub Diameter | 2.189 in |
| [L] Overall Length | 44.45 mm |
| [L] Overall Length | 1.75 in |
| [AP1MAX] 1st Maximum Cutting Depth | 4.5 mm |
| [AP1MAX] 1st Maximum Cutting Depth | 0.177 in |
| Number of Inserts | 5 |
| Max RPM | 8300 |
| Coolant Supply | Y |
| Weight Pounds | 1.86 |
Materiály obrobků
- Steel
- Stainless Steel
- Cast Iron
- Non-Ferrous
- High-Temp Alloys
- Hardened Materials
- .caption
Použití
Face Milling
Milling - Through Coolant
Milling - Side and Face
Vlastnosti a výhody
- Twelve cutting edges
- First choice for general face milling
- Low cutting forces for maximum productivity
Vytvořit řešení pro výpočet posuvů a rychlosti
Po vytvoření řešení stačí vybrat ikonu Posuvy & Rychlosti a náš systém poskytne doporučení. Informace můžete upravit přidáním zařízení a specifikací nebo provést úpravy pomocí posuvníků.
Posuvy
Doporučené počáteční hodnoty posuvů [mm]
| M1200 15º Lead • Recommended Starting Feeds [mm/th] | ||||||
| Geometrie břitových destiček | Programovaný posuv na zub (fz) jako % poměr radiální hloubky řezu (ae) | |||||
| 30% | 40 | |||||
| L | M | H | L | M | H | |
| .F..LDJ | 0,22 | 0,42 | 0,83 | 0,21 | 0,38 | 0,76 |
| .E..LD | 0,22 | 0,64 | 1,28 | 0,21 | 0,59 | 1,17 |
| .S..GD | 0,43 | 1,07 | 1,72 | 0,39 | 0,98 | 1,57 |
| .S..HD | 0,43 | 1,07 | 1,72 | 0,39 | 0,98 | 1,57 |
| .S..Ceramic | – | – | – | – | – | – |
| .S..MM | 0,43 | 1,07 | 1,72 | 0,39 | 0,98 | 1,57 |
| L = Light Machining; M = Medium Machining; H = Heavy Machining NOTE: Use "Light Machining" values as starting feed rate. | ||||||
| M1200 15º Lead • Recommended Starting Feeds [mm/th] | ||||||
| Geometrie břitových destiček | Programovaný posuv na zub (fz) jako % poměr radiální hloubky řezu (ae) | |||||
| 30% | 40 | |||||
| L | M | H | L | M | H | |
| .F..LDJ | 0,22 | 0,42 | 0,83 | 0,21 | 0,38 | 0,76 |
| .E..LD | 0,22 | 0,64 | 1,28 | 0,21 | 0,59 | 1,17 |
| .S..GD | 0,43 | 1,07 | 1,72 | 0,39 | 0,98 | 1,57 |
| .S..HD | 0,43 | 1,07 | 1,72 | 0,39 | 0,98 | 1,57 |
| .S..Ceramic | – | – | – | – | – | – |
| .S..MM | 0,43 | 1,07 | 1,72 | 0,39 | 0,98 | 1,57 |
| L = Light Machining; M = Medium Machining; H = Heavy Machining NOTE: Use "Light Machining" values as starting feed rate. | ||||||
| M1200 15º Lead • Recommended Starting Feeds [IPT] | ||||||
| Geometrie břitových destiček | Programovaný posuv na zub (fz) jako % poměr radiální hloubky řezu (ae) | |||||
| 30% | 40 | |||||
| L | M | H | L | M | H | |
| .F..LDJ | 0.008 | 0.017 | 0.034 | 0.008 | 0.015 | 0.031 |
| .E..LD | 0.008 | 0.025 | 0.051 | 0.008 | 0.023 | 0.046 |
| .S..GD | 0.017 | 0.042 | 0.068 | 0.015 | 0.039 | 0.062 |
| .S..HD | 0.017 | 0.042 | 0.068 | 0.015 | 0.039 | 0.062 |
| .S..Ceramic | – | – | – | – | – | – |
| .S..MM | 0.017 | 0.042 | 0.068 | 0.015 | 0.039 | 0.062 |
| L = Light Machining; M = Medium Machining; H = Heavy Machining NOTE: Use "Light Machining" values as starting feed rate. | ||||||
Další informaceView Less
Rychlosti
Doporučené počáteční řezné rychlosti [m/min]
| M1200 • Recommended Starting Speeds [m/min] | ||||||||||||||||||||||
| Sorta | THM-U | TN6501 | TN6510 | TN6520 | TN6525 | TN6540 | WK15CM | |||||||||||||||
| Tloušťka třísky hex mm | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | ||||||||
| Materiálová skupina | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | |
| P | 1 | – | – | – | – | – | – | – | – | – | – | – | – | 410 | 320 | 280 | 360 | 280 | 240 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | 320 | 250 | 215 | 250 | 190 | 170 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | 280 | 215 | 185 | 215 | 170 | 140 | – | – | – | |
| 4 | – | – | – | – | – | – | – | – | – | – | – | – | 235 | 170 | 145 | 180 | 130 | 110 | – | – | – | |
| 5 | – | – | – | – | – | – | – | – | – | – | – | – | 310 | 235 | 200 | 240 | 180 | 150 | – | – | – | |
| 6 | – | – | – | – | – | – | – | – | – | – | – | – | 205 | 160 | 130 | 160 | 120 | 100 | – | – | – | |
| M | 1 | – | – | – | – | – | – | – | – | – | – | – | – | 190 | 120 | 80 | 130 | 80 | 60 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | 120 | 80 | 50 | 80 | 50 | 40 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | 125 | 80 | 55 | 85 | 50 | 40 | – | – | – | |
| K | 1 | – | – | – | – | – | – | 480 | 350 | 260 | 450 | 320 | 230 | 275 | 245 | 220 | 220 | 205 | 180 | 505 | 460 | 410 |
| 2 | – | – | – | – | – | – | 420 | 280 | 205 | 390 | 250 | 190 | 215 | 190 | 180 | 175 | 155 | 140 | 400 | 355 | 330 | |
| 3 | – | – | – | – | – | – | 335 | 260 | 200 | 300 | 230 | 160 | 180 | 160 | 145 | 155 | 145 | 125 | 335 | 300 | 275 | |
| N | 1 | 2400 | 1440 | 1200 | 2400 | 1440 | 1200 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 2 | 1640 | 980 | 800 | 1640 | 980 | 800 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | |
| 3 | 960 | 600 | 480 | 960 | 600 | 480 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | |
| S | 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 50 | 35 | 30 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 25 | 20 | 10 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 70 | 40 | 30 | – | – | – | |
| 4 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 60 | 30 | 25 | – | – | – | |
| H | 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| Recommended Starting Speed are pointing to 90° Shoulder Milling . Starting Speed for Face and Copy Milling can be Increased by 20 %. As the average chip thickness increases, speed should be decreased. Material groups P, M, K and H show recommended starting speeds for dry machining. For wet machining, reduce speed by 20%. Material groups N and S show recommended starting speeds for wet machining. Not recommended for dry machining. | ||||||||||||||||||||||
| M1200 • Recommended Starting Speeds [m/min] | |||||||||||||||||||||||||
| Sorta | WP25PM | WK15PM | WP35CM | WP40PM | WS30PM | WS40PM | WU20PM | WK25YM | |||||||||||||||||
| Tloušťka třísky hex mm | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | |||||||||
| Materiálová skupina | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | |
| P | 1 | 395 | 340 | 325 | – | – | – | 545 | 475 | 445 | 355 | 310 | 295 | – | – | – | – | – | – | 330 | 290 | 270 | – | – | – |
| 2 | 330 | 290 | 240 | – | – | – | 335 | 305 | 275 | 300 | 260 | 215 | – | – | – | – | – | – | 275 | 250 | 200 | – | – | – | |
| 3 | 305 | 260 | 210 | – | – | – | 305 | 275 | 245 | 275 | 235 | 190 | – | – | – | – | – | – | 255 | 220 | 175 | – | – | – | |
| 4 | 270 | 220 | 180 | – | – | – | 230 | 210 | 190 | 245 | 205 | 160 | – | – | – | – | – | – | 225 | 190 | 150 | – | – | – | |
| 5 | 220 | 205 | 180 | – | – | – | 310 | 275 | 250 | 205 | 185 | 160 | – | – | – | 205 | 175 | 145 | 185 | 175 | 150 | – | – | – | |
| 6 | 200 | 150 | 120 | – | – | – | 190 | 160 | 130 | 180 | 140 | 110 | – | – | – | 180 | 130 | 95 | 165 | 130 | 100 | – | – | – | |
| M | 1 | 245 | 215 | 200 | – | – | – | 245 | 220 | 185 | 235 | 205 | 185 | 270 | 240 | 220 | 250 | 205 | 170 | 205 | 180 | 165 | – | – | – |
| 2 | 220 | 190 | 155 | – | – | – | 220 | 190 | 170 | 210 | 180 | 150 | 245 | 215 | 175 | 215 | 175 | 145 | 185 | 160 | 130 | – | – | – | |
| 3 | 170 | 145 | 115 | – | – | – | 175 | 155 | 140 | 155 | 140 | 110 | 185 | 160 | 125 | 175 | 130 | 100 | 140 | 120 | 95 | – | – | – | |
| K | 1 | 275 | 245 | 220 | 360 | 290 | 245 | 355 | 320 | 290 | – | – | – | – | – | – | – | – | – | 250 | 220 | 185 | 965 | 880 | 780 |
| 2 | 215 | 190 | 180 | 280 | 230 | 195 | 280 | 250 | 230 | – | – | – | – | – | – | – | – | – | 200 | 180 | 150 | 765 | 685 | 635 | |
| 3 | 180 | 160 | 145 | 210 | 175 | 140 | 235 | 210 | 190 | – | – | – | – | – | – | – | – | – | 180 | 150 | 120 | 645 | 570 | 525 | |
| N | 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 550 | 470 | 400 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 550 | 470 | 400 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 400 | 350 | 300 | – | – | – | |
| S | 1 | 50 | 40 | 30 | – | – | – | – | – | – | 50 | 40 | 35 | 55 | 50 | 35 | 50 | 40 | 30 | 40 | 35 | 25 | – | – | – |
| 2 | 50 | 40 | 30 | – | – | – | – | – | – | 50 | 40 | 35 | 55 | 50 | 35 | 50 | 40 | 30 | 40 | 35 | 25 | – | – | – | |
| 3 | 60 | 50 | 30 | – | – | – | – | – | – | 60 | 50 | 35 | 65 | 55 | 35 | 60 | 50 | 30 | 50 | 40 | 25 | – | – | – | |
| 4 | 85 | 60 | 40 | – | – | – | 80 | 60 | 40 | 80 | 60 | 40 | 100 | 70 | 50 | 70 | 60 | 35 | 70 | 50 | 35 | – | – | – | |
| H | 1 | 145 | 110 | 85 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 110 | 80 | 70 | – | – | – |
| Recommended Starting Speed are pointing to 90° Shoulder Milling . Starting Speed for Face and Copy Milling can be Increased by 20 %. As the average chip thickness increases, speed should be decreased. Material groups P, M, K and H show recommended starting speeds for dry machining. For wet machining, reduce speed by 20%. Material groups N and S show recommended starting speeds for wet machining. Not recommended for dry machining. | |||||||||||||||||||||||||
| M1200 • Recommended Starting Speeds [SFM] | ||||||||||||||||||||||
| Sorta | THM-U | TN6501 | TN6510 | TN6520 | TN6525 | TN6540 | WK15CM | |||||||||||||||
| Chip Thickness hex Inch | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | ||||||||
| Materiálová skupina | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | |
| P | 1 | – | – | – | – | – | – | – | – | – | – | – | – | 1340 | 1045 | 925 | 1180 | 925 | 785 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | 1045 | 830 | 710 | 830 | 630 | 550 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | 925 | 710 | 610 | 710 | 550 | 450 | – | – | – | |
| 4 | – | – | – | – | – | – | – | – | – | – | – | – | 770 | 550 | 475 | 590 | 430 | 355 | – | – | – | |
| 5 | – | – | – | – | – | – | – | – | – | – | – | – | 1025 | 770 | 650 | 785 | 590 | 490 | – | – | – | |
| 6 | – | – | – | – | – | – | – | – | – | – | – | – | 670 | 535 | 430 | 535 | 395 | 335 | – | – | – | |
| M | 1 | – | – | – | – | – | – | – | – | – | – | – | – | 630 | 395 | 260 | 430 | 260 | 200 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | 395 | 260 | 155 | 260 | 155 | 140 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | 415 | 260 | 180 | 275 | 155 | 140 | – | – | – | |
| K | 1 | – | – | – | – | – | – | 1570 | 1140 | 845 | 1475 | 1045 | 750 | 905 | 805 | 725 | 725 | 670 | 590 | 1655 | 1520 | 1340 |
| 2 | – | – | – | – | – | – | 1380 | 925 | 670 | 1280 | 830 | 630 | 710 | 630 | 590 | 570 | 510 | 450 | 1320 | 1165 | 1080 | |
| 3 | – | – | – | – | – | – | 1105 | 845 | 650 | 985 | 750 | 535 | 590 | 535 | 475 | 510 | 475 | 415 | 1105 | 985 | 905 | |
| N | 1 | 7870 | 4720 | 3935 | 7870 | 4720 | 3935 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 2 | 5370 | 3210 | 2615 | 5370 | 3210 | 2615 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | |
| 3 | 3150 | 1970 | 1570 | 3150 | 1970 | 1570 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | |
| S | 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 155 | 120 | 95 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 80 | 60 | 40 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 235 | 140 | 95 | – | – | – | |
| 4 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 200 | 95 | 80 | – | – | – | |
| H | 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| Recommended Starting Speed are pointing to 90° Shoulder Milling . Starting Speed for Face and Copy Milling can be Increased by 20 %. As the average chip thickness increases, speed should be decreased. Material groups P, M, K and H show recommended starting speeds for dry machining. For wet machining, reduce speed by 20%. Material groups N and S show recommended starting speeds for wet machining. Not recommended for dry machining. | ||||||||||||||||||||||
| M1200 • Recommended Starting Speeds [SFM] | |||||||||||||||||||||||||
| Sorta | WP25PM | WK15PM | WP35CM | WP40PM | WS30PM | WS40PM | WU20PM | WK25YM | |||||||||||||||||
| Chip Thickness hex Inch | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | Min | Max | |||||||||
| Materiálová skupina | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | Max | Start | Min | |
| P | 1 | 1295 | 1120 | 1060 | – | – | – | 1790 | 1555 | 1460 | 970 | 855 | 805 | – | – | – | – | – | – | 1080 | 950 | 890 | – | – | – |
| 2 | 1080 | 940 | 785 | – | – | – | 1105 | 1000 | 905 | 820 | 705 | 590 | – | – | – | – | – | – | 900 | 820 | 660 | – | – | – | |
| 3 | 1000 | 845 | 690 | – | – | – | 1000 | 905 | 805 | 755 | 640 | 525 | – | – | – | – | – | – | 840 | 720 | 570 | – | – | – | |
| 4 | 890 | 725 | 590 | – | – | – | 750 | 690 | 630 | 675 | 560 | 445 | – | – | – | – | – | – | 740 | 620 | 490 | – | – | – | |
| 5 | 725 | 670 | 590 | – | – | – | 1025 | 905 | 830 | 560 | 510 | 445 | – | – | – | 560 | 475 | 395 | 610 | 570 | 490 | – | – | – | |
| 6 | 650 | 490 | 395 | – | – | – | 630 | 535 | 430 | 490 | 375 | 295 | – | – | – | 490 | 360 | 260 | 540 | 430 | 330 | – | – | – | |
| M | 1 | 805 | 710 | 650 | – | – | – | 805 | 725 | 610 | 640 | 560 | 510 | 890 | 785 | 725 | 690 | 560 | 460 | 670 | 590 | 540 | – | – | – |
| 2 | 725 | 630 | 510 | – | – | – | 725 | 630 | 550 | 575 | 490 | 410 | 805 | 710 | 570 | 590 | 475 | 395 | 610 | 520 | 430 | – | – | – | |
| 3 | 550 | 475 | 370 | – | – | – | 570 | 510 | 450 | 425 | 375 | 295 | 610 | 535 | 415 | 475 | 360 | 280 | 460 | 390 | 310 | – | – | – | |
| K | 1 | 905 | 805 | 725 | 1180 | 950 | 805 | 1165 | 1045 | 940 | – | – | – | – | – | – | – | – | – | 820 | 720 | 610 | 3170 | 2880 | 2560 |
| 2 | 710 | 630 | 590 | 920 | 755 | 640 | 925 | 830 | 750 | – | – | – | – | – | – | – | – | – | 660 | 590 | 490 | 2510 | 2240 | 2090 | |
| 3 | 590 | 535 | 475 | 690 | 575 | 460 | 770 | 690 | 630 | – | – | – | – | – | – | – | – | – | 590 | 490 | 390 | 2110 | 1870 | 1720 | |
| N | 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 1800 | 1540 | 1310 | – | – | – |
| 2 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 1800 | 1540 | 1310 | – | – | – | |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 1310 | 1150 | 980 | – | – | – | |
| S | 1 | 155 | 140 | 95 | – | – | – | – | – | – | – | – | – | 180 | 155 | 120 | 130 | 115 | 80 | 130 | 110 | 80 | – | – | – |
| 2 | 155 | 140 | 95 | – | – | – | – | – | – | – | – | – | 180 | 155 | 120 | 130 | 115 | 80 | 130 | 110 | 80 | – | – | – | |
| 3 | 200 | 155 | 95 | – | – | – | – | – | – | – | – | – | 215 | 180 | 120 | 165 | 130 | 80 | 160 | 130 | 80 | – | – | – | |
| 4 | 275 | 200 | 140 | – | – | – | 260 | 200 | 130 | – | – | – | 335 | 235 | 155 | 195 | 165 | 100 | 230 | 160 | 110 | – | – | – | |
| H | 1 | 475 | 355 | 275 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – | 360 | 260 | 230 | – | – | – |
| Recommended Starting Speed are pointing to 90° Shoulder Milling . Starting Speed for Face and Copy Milling can be Increased by 20 %. As the average chip thickness increases, speed should be decreased. Material groups P, M, K and H show recommended starting speeds for dry machining. For wet machining, reduce speed by 20%. Material groups N and S show recommended starting speeds for wet machining. Not recommended for dry machining. | |||||||||||||||||||||||||
Další informaceView Less
Výběr břitové destičky
| Materiálová skupina | Lehké obrábění | Všeobecné použití | Těžké obrábění | Univerzální | ||||
| Geometrie | Sorta | Geometrie | Sorta | Geometrie | Sorta | Geometrie | Sorta | |
| P1–P2 | .E..LD | WP40PM | .S..GD | WP40PM | .S..HD | WP40PM | .S..MM | WU20PM |
| P3–P4 | .E..LD | WP25PM | .S..GD | WP35CM | .S..HD | WP35CM | .S..MM | WU20PM |
| P5–P6 | .E..LD | WP25PM | .S..GD | WP35CM | .S..HD | WP35CM | .S..MM | WP35CM |
| M1–M2 | .E..LD | WP25PM | .S..GD | WP25PM | .S..HD | WP25PM | .S..MM | WU20PM |
| M3 | .E..LD | WP35CM | .S..GD | WP35CM | .S..HD | WP35CM | .S..MM | WP35CM |
| K1–K2 | .E..LD | TN6520 | .S..GD | WK15CM | .S..HD | WK15CM | .S..MM | WK15CM |
| K3 | .E..LD | WP35CM | .S..GD | WP35CM | .S..HD | WP35CM | .S..MM | WP35CM |
| N1–N2 | .F..LDJ | TN6501 | .F..LDJ | TN6501 | .F..LDJ | TN6501 | ||
| N3 | .F..LDJ | TN6501 | .F..LDJ | TN6501 | .F..LDJ | TN6501 | ||
| S1–S2 | .E..LD | WS30PM | .S..GD | WS30PM | .S..HD | WS40PM | .S..MM | WU20PM |
| S3 | .E..LD | WS30PM | .S..GD | WS30PM | .S..HD | WS40PM | .S..MM | WU20PM |
| S4 | .E..LD | WS30PM | .S..GD | WS30PM | .S..HD | WS40PM | .S..MM | WU20PM |
Další informaceView Less
I have read and accepted the Terms & Conditions of use
CAD Drawings Models
Can’t find the file type you’re looking for?
Product data
Vytvořit řešení pro nalezení perfektních kompatibilních dílů pro váš nástroj.
Jméno výrobku
Objednací číslo
ISO katalogové ID
ASI katalogové ID
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Vytvořit řešení pro nalezení perfektních kompatibilních dílů pro váš nástroj.
Jméno výrobku
Objednací číslo
ISO katalogové ID
ASI katalogové ID
Sorta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Jméno výrobku
Objednací číslo
ISO katalogové ID
ASI katalogové ID
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta
Ceník
/každý
Sleva
Vaše cena
/každý
Prodáváno v baleních z 0Upraveno tak, aby splňovalo minimální velikost balení.
Minimální množství: 0Upraveno tak, aby splňovalo požadavky na velikost balení.
SklademTato položka již není k dispoziciDelší dodací lhůta